

Un ingeniero de adquisiciones recibe una solicitud de un soporte metálico personalizado con canales de enfriamiento internos que no se pueden mecanizar. Un diseñador de dispositivos médicos necesita un implante de titanio con una estructura reticular porosa para el crecimiento óseo hacia el interior. Un taller de reparación necesita restaurar un álabe de turbina desgastado sin reemplazar todo el componente. Estos tres escenarios dependen de la impresión 3D en metal, pero requieren procesos diferentes. La mejor forma de reparar el bracket es mediante fusión selectiva por láser. El implante es candidato a la fusión por haz de electrones. La reparación de las palas de la turbina apunta a una deposición de energía dirigida.Impresión 3D de metalesno es una sola tecnología; es una familia de procesos, cada uno con su propia fuente de energía, compatibilidad de materiales, precisión y perfil de costos. Elegir el proceso incorrecto para un componente metálico personalizado puede significar que la pieza sea demasiado porosa, demasiado rugosa, demasiado cara o simplemente imposible de producir.
Esta guía está escrita para compradores que buscan servicios de impresión 3D en metal para la producción de componentes metálicos personalizados. Explicaremos los cuatro procesos dominantes (SLM/DMLS, EBM, Binder Jetting y DED) y los escenarios en los que cada uno es la opción correcta. Compararemos su precisión, acabado superficial, volumen de construcción, opciones de materiales y características de costos. También proporcionaremos una lista de verificación de especificaciones y criterios de evaluación de proveedores, junto con parámetros detallados del producto de nuestra fábrica en Nextgen Advanced Materials INC. Ya sea que esté desarrollando un nuevo componente o buscando un socio de producción, esta guía lo ayudará a combinar el proceso con la pieza.
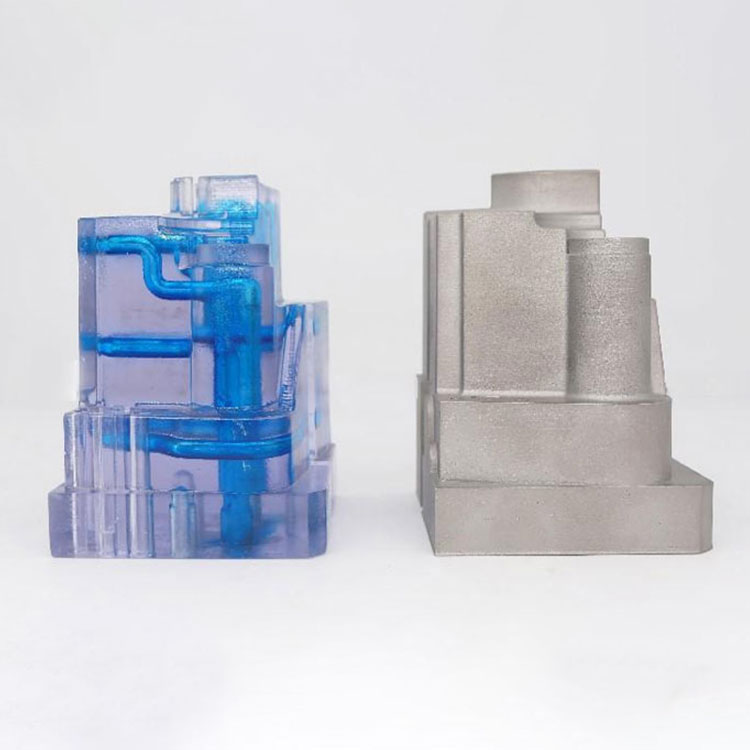
El panorama de la impresión 3D de metal está dominado por cuatro procesos: fusión de lecho de polvo con láser (SLM/DMLS), fusión de lecho de polvo con haz de electrones (EBM), inyección de aglutinante y deposición de energía dirigida (DED). Cada proceso utiliza una fuente de energía y una estrategia de construcción diferentes, y cada uno produce una pieza con características diferentes. SLM y DMLS utilizan un láser de fibra para fundir completamente el polvo metálico en una construcción capa por capa, produciendo piezas completamente densas con excelentes propiedades mecánicas y precisión dimensional [cita:3]. La EBM utiliza un haz de electrones en una cámara de vacío, lo que ofrece una tensión residual baja y una alta pureza del material, particularmente para aleaciones de titanio y cobalto-cromo [cita:3]. La inyección de aglutinante deposita un aglutinante líquido sobre polvo metálico y luego sinteriza la parte verde en un horno, lo que ofrece un alto rendimiento y un menor costo por pieza en volumen [cita:3][cita:13]. DED alimenta polvo metálico o alambre directamente en una fuente de energía enfocada, logrando altas tasas de deposición para grandes estructuras y aplicaciones de reparación [cita:3]. La siguiente tabla resume estos cuatro procesos.
| Proceso | Fuente de energía | Construir estrategia | Metales típicos | Mejor para |
| SLM/DMLS | Láser de fibra | Lecho de polvo, totalmente fundido | Acero inoxidable, aluminio, titanio, aleaciones de níquel. | Piezas totalmente densas y de alta precisión |
| MBE | Haz de electrones (vacío) | Lecho de polvo, totalmente fundido | Titanio, cromo cobalto | Implantes, estructuras de titanio de alta pureza. |
| Chorro de aglutinante | Cabezal de impresión + horno | Lecho de polvo, aglutinante y luego sinterizado. | Acero inoxidable, bronce | Lotes de gran volumen y económicos |
| DED | Láser / haz electrónico + alimentador | Deposición directa sobre sustrato | Acero inoxidable, titanio, aleaciones de níquel. | Reparación, piezas grandes, materiales clasificados. |
EnMateriales avanzados Nextgen INC, nuestra fábrica ofrece servicios de Impresión 3D de Metales basados en fusión selectiva por láser (SLM), con capacidades que cubren una amplia gama de aleaciones de alto rendimiento [cita:1][cita:10]. También trabajamos con instalaciones asociadas para proporcionar EBM, inyección de aglutinante y DED cuando la aplicación requiere un proceso diferente. Nuestro objetivo es ayudar a nuestros clientes a seleccionar el proceso que coincida con la geometría, el material y el volumen de producción de sus componentes.
SLM y DMLS son los procesos de impresión 3D en metal más utilizados para componentes personalizados porque ofrecen la mejor combinación de precisión dimensional, acabado superficial y densidad del material [cita:3][cita:6]. Un láser de fibra de alta potencia funde completamente cada capa de polvo metálico en una atmósfera inerte, produciendo una pieza casi 100% densa con propiedades mecánicas comparables a las del material forjado. La precisión dimensional alcanzable suele estar en el rango de ±0,02 a ±0,05 mm por 25 mm, y el acabado de la superficie está en el rango de Ra 4 a 10 µm, dependiendo del material y el espesor de la capa. Estas características hacen de SLM la opción estándar para componentes aeroespaciales, instrumentos médicos y piezas industriales que requieren tolerancias estrictas y alta resistencia. La siguiente tabla resume los parámetros clave de rendimiento de SLM/DMLS.
| Parámetro | Capacidad SLM/DMLS | Implicación para componentes personalizados |
| Precisión dimensional | ±0,02 - 0,05 mm / 25 mm | Adecuado para ensamblajes de precisión |
| Rugosidad de la superficie | Ra 4 - 10 micras | Puede requerir un posprocesamiento para sellar las superficies. |
| Densidad | Cerca del 100% | Propiedades mecánicas comparables a las forjadas. |
| Espesor de capa | 0,04 - 0,09 milímetros | Capas más delgadas para detalles más finos |
| Construir envolvente | Hasta 500 x 280 x 315 mm | Las piezas más grandes se pueden construir como subconjuntos. |
En nuestra fábrica, nuestro servicio de impresión 3D en metal basado en SLM es adecuado tanto para prototipos funcionales como para componentes de uso final [cita:10]. Ofrecemos una variedad de materiales, incluido acero inoxidable 316L, aluminio AlSi10Mg, titanio Ti6Al4V e Inconel 718, y ofrecemos opciones de posprocesamiento como tratamiento térmico, mecanizado y acabado de superficies. Nuestro objetivo es entregar piezas SLM que cumplan con los requisitos dimensionales y mecánicos de la aplicación.
La fusión por haz de electrones (EBM) es un proceso de fusión en lecho de polvo que utiliza un haz de electrones en una cámara de vacío en lugar de un láser [cita:3]. El ambiente de vacío elimina la oxidación y la contaminación, lo cual es particularmente importante para metales reactivos como el titanio. El haz de electrones también precalienta el lecho de polvo, lo que reduce las tensiones residuales en la pieza construida. Esta combinación de baja tensión y alta pureza hace que la EBM sea el proceso establecido para implantes ortopédicos, donde la pieza debe ser biocompatible y estar libre de defectos [cita:3]. La EBM también es adecuada para aleaciones de cromo-cobalto para aplicaciones dentales y médicas. La desventaja es una gama de materiales más estrecha en comparación con SLM y un acabado superficial que generalmente es más rugoso, lo que requiere un posprocesamiento para las superficies articuladas. La siguiente tabla compara EBM con SLM para componentes de titanio.
| Parámetro | MBE | SLM |
| Atmósfera | Vacío | Gas inerte (argón) |
| Estrés residual | Bajo (lecho de polvo precalentado) | Mayor (requiere alivio del estrés) |
| Pureza de los materiales | Excelente (sin oxidación) | Bueno (protección con gas inerte) |
| Gama de materiales | Titanio, cromo cobalto | Ancho (inoxidable, aluminio, titanio, níquel) |
| Aplicación típica | Implantes ortopédicos, dispositivos médicos. | Aeroespacial, industrial, médico. |
En Nextgen Advanced Materials INC, entendemos que algunos componentes metálicos personalizados requieren las características únicas de EBM. Si bien nuestra principal capacidad de impresión 3D en metal se basa en SLM, podemos asesorar sobre la idoneidad de EBM para implantes de titanio y otras aplicaciones críticas para la pureza, y podemos conectar a nuestros clientes con socios de EBM calificados cuando sea necesario.
La inyección de aglutinante es un enfoque diferente a la impresión 3D en metal. En lugar de fundir el polvo con un láser o un haz de electrones, un cabezal de impresión deposita un aglutinante líquido sobre el lecho de polvo, capa por capa, para formar una parte verde [cita:13]. Luego, la parte verde se cura, se desliga y se sinteriza en un horno, donde las partículas de metal se fusionan. La inyección de aglutinante no requiere estructuras de soporte porque el polvo circundante sostiene la pieza durante la impresión [cita:13]. También puede imprimir varias piezas simultáneamente en una sola construcción, lo que la hace significativamente más rápida y menos costosa por pieza en volúmenes medianos a altos [citation:3]. Las ventajas y desventajas son una menor densidad (las piezas sinterizadas son ligeramente más porosas que las piezas fundidas), una contracción significativa durante la sinterización (hasta un 20%) y la necesidad de mecanizado posterior a la sinterización para lograr tolerancias estrictas [cita:13]. La siguiente tabla compara la inyección de aglomerante con SLM en términos de economía de producción.
| Factor | Chorro de aglutinante | SLM |
| Costo por pieza (volumen) | Más bajo | Más alto |
| Velocidad de producción | Alto (impresión por lotes) | Moderado |
| Densidad | Ligeramente más bajo | Cerca del 100% |
| Precisión dimensional | Requiere compensación de contracción | Alto |
| Mejor para | Lotes económicos, piezas de acero inoxidable | Piezas de precisión y totalmente densas |
En nuestra fábrica, evaluamos la inyección de aglutinante para clientes que necesitan una producción rentable de componentes de acero inoxidable en volúmenes medianos a altos. Podemos asesorarle sobre los ajustes de diseño necesarios para compensar la contracción por sinterización y los pasos de posprocesamiento necesarios para lograr las especificaciones finales. Nuestro objetivo es ayudar a nuestros clientes a elegir el proceso que ofrezca el mejor equilibrio entre costo y rendimiento para su volumen de producción.
La deposición de energía dirigida (DED) es un proceso de impresión 3D de metal que alimenta polvo metálico o alambre directamente en una fuente de energía enfocada, como un láser o un haz de electrones, y deposita el material fundido sobre un sustrato [cita:3][cita:13]. DED no es un proceso de lecho de polvo, por lo que no está limitado por una cámara de construcción. Esto le permite producir piezas muy grandes, con volúmenes de construcción que pueden superar los 2.000 mm en una dimensión. DED también ofrece las tasas de deposición más altas de cualquier proceso de impresión 3D de metal, lo que lo hace adecuado para componentes estructurales grandes y para reparar piezas desgastadas o dañadas [cita:3]. Un álabe de turbina desgastado o un troquel grande se pueden restaurar depositando metal nuevo sobre el componente existente, evitando el costo y el tiempo de entrega de un reemplazo completo. Las ventajas y desventajas son una menor precisión geométrica y un acabado superficial más rugoso en comparación con los procesos de lecho de polvo, que generalmente requieren mecanizado CNC después de la deposición [cita:13]. La siguiente tabla resume las características del DED.
| Parámetro | Capacidad DED | Implicación |
| Volumen de construcción | Muy grande (hasta metros) | Adecuado para grandes estructuras |
| Tasa de deposición | Alto (hasta 70 cm³/h) | Rápido para piezas grandes |
| Exactitud | ±0,125 - 0,25 mm / 25 mm | Requiere acabado CNC |
| Acabado superficial | Ra 7 - 20 µm | Forma rugosa, casi neta |
| Mejor para | Reparación, componentes grandes, materiales clasificados. | No para características internas finas |
En Nextgen Advanced Materials INC, reconocemos que DED es el proceso adecuado para un conjunto específico de aplicaciones: grandes componentes personalizados que no caben en un lecho de polvo y piezas de alto valor que pueden repararse en lugar de reemplazarse. Si bien nuestra capacidad principal es SLM, podemos asesorar sobre la idoneidad de DED y conectar a nuestros clientes con proveedores de servicios DED calificados para estas aplicaciones.
La evaluación de un proveedor de impresión 3D en metal para la producción de componentes metálicos personalizados requiere centrarse en la capacidad del proceso, la gama de materiales, el control de calidad y el posprocesamiento. El proveedor debe tener el proceso adecuado para la geometría y el material de la pieza. Deben ofrecer el material en un grado calificado con propiedades documentadas. Deben contar con sistemas de control de calidad que verifiquen la densidad, precisión dimensional y propiedades mecánicas. Y deben proporcionar servicios de posprocesamiento, incluido tratamiento térmico, mecanizado y acabado de superficies, para llevar la pieza a las especificaciones finales. La siguiente tabla resume los criterios de evaluación.
| Criterio de evaluación | Qué buscar | Por qué es importante |
| Capacidad de proceso | SLM, EBM, inyección de aglutinante o DED según sea necesario | Garantiza que el proceso coincida con la pieza. |
| Gama de materiales | Grados calificados con datos de propiedad | Garantiza que el material cumpla con los requisitos de la aplicación. |
| Control de calidad | Pruebas de densidad, inspección dimensional, pruebas mecánicas. | Verifica la calidad de la pieza |
| Postprocesamiento | Tratamiento térmico, mecanizado CNC, acabado de superficies. | Lleva la pieza a la especificación final. |
| Experiencia en proyectos | Referencias en industrias relevantes. | Demuestra capacidad y confiabilidad. |
En nuestra fábrica, tenemos experiencia en impresión 3D de metal basada en SLM para componentes personalizados en una variedad de industrias [cita:1][cita:10]. Proporcionamos datos de propiedades de materiales, informes de inspección dimensional y servicios de posprocesamiento. Nuestro equipo técnico está disponible para ayudarle a seleccionar el proceso y el material adecuados para su componente. Le invitamos a evaluarnos según estos criterios y a considerarnos como su socio para la impresión 3D en metal.
La siguiente tabla proporciona los parámetros clave del producto para nuestro servicio de impresión 3D en metal. Estos parámetros se aplican a nuestra capacidad basada en SLM, que es el proceso principal que ofrecemos para la producción de componentes metálicos personalizados. Nuestra fábrica también puede asesorar sobre EBM, inyección de aglutinante y DED para aplicaciones donde esos procesos son más adecuados.
| Parámetro | Rango de especificaciones | Notas |
| Proceso | Fusión selectiva por láser (SLM) | Piezas totalmente densas y de alta precisión. |
| Envolvente de construcción máxima | 500x280x315mm | Piezas más grandes como subconjuntos |
| Espesor de capa | 0,04 - 0,09 milímetros | Dependiente del material |
| Espesor mínimo de pared | 0,5 mm (grado de rendimiento), 1,0 mm (estándar) | Depende de la geometría y el material. |
| Precisión dimensional | DCTG 6 (0,5-30 mm), DCTG 8 (30-400 mm) | Según DIN EN ISO 8062-3 |
| Materiales | Acero inoxidable 316L, Aluminio AlSi10Mg, Titanio Ti6Al4V, Inconel 718 | Otros materiales disponibles bajo petición. |
| Postprocesamiento | Tratamiento térmico, mecanizado CNC, acabado de superficies. | A la especificación final |
| Cantidad mínima de pedido | 1 pieza | Prototipo y cantidades de producción. |
| Plazo de entrega | 5 - 15 días hábiles | Depende de la complejidad y la cantidad. |
En nuestra fábrica, brindamos servicios de impresión 3D en metal que cumplen con estas especificaciones y más. Podemos personalizar el material, el espesor de la capa y el posprocesamiento para adaptarnos a sus requisitos específicos. Nuestro sistema de control de calidad incluye certificación de polvo, monitoreo durante el proceso e inspección final. Nuestro objetivo es proporcionar a nuestros clientes componentes metálicos personalizados de alta calidad que cumplan con sus requisitos de rendimiento.
Pregunta 1: ¿Qué proceso de impresión 3D de metal es mejor para componentes personalizados totalmente densos y de alta precisión?
Respuesta: SLM o DMLS es la mejor opción para componentes totalmente densos y de alta precisión. Estos procesos utilizan un láser de fibra para fundir completamente el polvo metálico, produciendo piezas con una densidad cercana al 100% y una precisión dimensional en el rango de ±0,02 a ±0,05 mm por 25 mm. Son el estándar para componentes aeroespaciales, médicos e industriales que requieren tolerancias estrictas y excelentes propiedades mecánicas. En Nextgen Advanced Materials INC, nuestra principal capacidad de impresión 3D en metal se basa en SLM.
Pregunta 2: ¿Cuándo debo elegir EBM en lugar de SLM para un componente de titanio?
Respuesta: La EBM es la mejor opción para componentes de titanio cuando son fundamentales una baja tensión residual y una alta pureza del material, como en los implantes ortopédicos. El entorno de vacío de la EBM elimina la oxidación y el lecho de polvo precalentado reduce la tensión residual. Sin embargo, EBM tiene una gama de materiales más estrecha y un acabado superficial más rugoso que SLM. Para componentes de titanio que requieren un acabado superficial más fino o una selección de materiales más amplia, SLM puede ser más adecuado.
Pregunta 3: ¿Cómo reduce la inyección de aglutinante el coste de la impresión 3D en metal?
Respuesta: La inyección de aglutinante reduce los costos al eliminar la necesidad de estructuras de soporte durante la impresión y al permitir que se impriman varias piezas simultáneamente en una sola construcción. El proceso de impresión es más rápido que los procesos basados en láser y el funcionamiento del equipo suele ser menos costoso. Sin embargo, las piezas sinterizadas tienen menor densidad y requieren compensación de contracción y mecanizado posterior a la sinterización, lo que aumenta el coste total. La inyección de aglutinante es más rentable para volúmenes medianos a altos de componentes de acero inoxidable o bronce.
Pregunta 4: ¿Se puede utilizar la impresión 3D en metal para reparar componentes existentes?
Respuesta: Sí, DED es específicamente adecuado para aplicaciones de reparación. Introduce polvo metálico o alambre en una fuente de energía enfocada y deposita material nuevo en un componente existente, como una pala de turbina desgastada o un troquel grande. Esto puede restaurar el componente a sus dimensiones originales y extender su vida útil, evitando el costo de un reemplazo completo. DED no es adecuado para características internas finas, pero es muy eficaz para piezas grandes y de alto valor.
Pregunta 5: ¿Qué posprocesamiento se requiere para los componentes metálicos impresos en 3D?
Respuesta: El posprocesamiento depende del proceso y de la aplicación. Para las piezas SLM, el posprocesamiento generalmente incluye tratamiento térmico para aliviar la tensión residual, eliminación de la estructura de soporte y mecanizado CNC o acabado de superficies para lograr tolerancias finales y acabado de superficie. Para la inyección de aglutinante, se requiere desaglomerado y sinterización, seguido de mecanizado para compensar la contracción. Para DED, casi siempre se requiere mecanizado CNC porque la superficie depositada es rugosa y la precisión dimensional es menor que la de los procesos de lecho de polvo.
La impresión 3D en metal para la producción de componentes metálicos personalizados no es una solución única para todos. Los cuatro procesos dominantes (SLM/DMLS, EBM, Binder Jetting y DED) tienen cada uno un conjunto distinto de capacidades y compensaciones. SLM ofrece la mejor combinación de precisión y densidad. EBM destaca por la pureza del titanio y la baja tensión. La inyección de aglutinante proporciona una producción en volumen rentable. DED permite piezas y reparaciones a gran escala. Al hacer coincidir el proceso con la geometría, el material y el volumen de producción del componente, los compradores pueden alcanzar objetivos de rendimiento y costos que la fabricación convencional no puede alcanzar. En Nextgen Advanced Materials INC, nuestra fábrica ofrece impresión 3D en metal basada en SLM con una variedad de materiales y opciones de posprocesamiento, y asesoramos sobre los otros procesos cuando son más adecuados.
Ya sea que esté desarrollando un nuevo componente personalizado o buscando un socio de producción, lo invitamos a contactarnos para analizar sus requisitos. Podemos proporcionar datos de propiedades de materiales, orientación sobre diseño para fabricación aditiva y muestras. Nuestro compromiso con la calidad y el soporte técnico nos ha convertido en un socio de confianza para proyectos de Impresión 3D en Metal.
Póngase en contacto con Nextgen Advanced Materials INC hoypara analizar sus requisitos de componentes metálicos personalizados y descubrir cómo nuestras capacidades de impresión 3D en metal pueden satisfacer sus necesidades de producción.


